

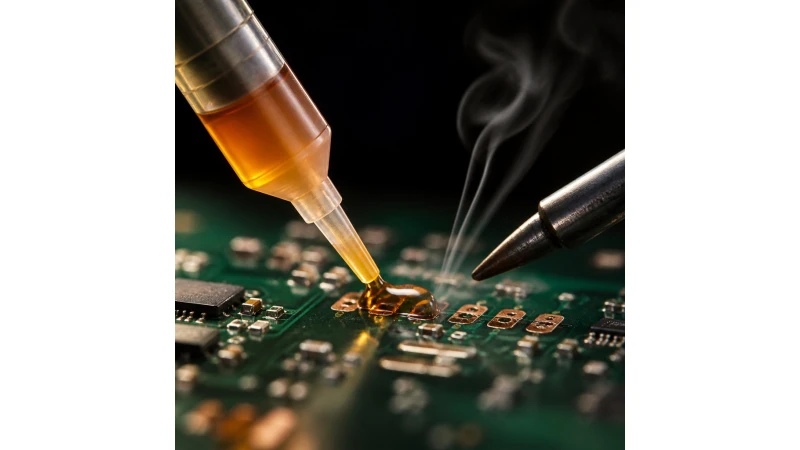
Det är en scen som upprepas på alla verkstäder: någon har kämpat i tjugo minuter med en solder joint, vrider upp temperaturen, trycker hårdare med punta, lyfter pads. Den erfarne kollegan kommer fram, droppar lite flux – och juntan lossnar på första försöket.
Flux är förmodligen den mest missförstådda förbrukningsartikeln inom elektronik. Den marknadsförs som magi, förklaras dåligt nästan överallt, och mycket av det som skrivs om den – till och med i reparationsforum – är helt enkelt fel. Så låt oss gå igenom det ordentligt, med datablad och normer framför oss.
Vad flux gör (och vad det inte gör)
Flux gör tre saker, alla kemiska. Ingen av dem är elektrisk:
- Det angriper och löser upp oxid. Alla metalliska ytor i luft täcks av ett oxidskikt, och lödfinn mojar inte mot oxid. Rosin reagerar med den oxiden och bildar ett metallsalt – bokstavligen en tvål – som löser sig i fluxet och lämnar rent metall undertill.
- Det förhindrar att oxid bildas igen. När du värmer upp accelererar oxidationen kraftigt. Smält flux lägger sig som en flytande filt över området och håller syret borta under de sekunder operationen tar.
- Det förbättrar mojningen. Med ren metallyta breder smält lödtenn ut sig och bildar en solder joint med rätt form, i stället för att dra ihop sig till kulor.
En nyans som nästan ingen förklarar rätt: det sägs ofta att «flux sänker ytspänningen hos lödfinn». Det stämmer inte riktigt. Det som sänks är den gränsytspänningen mellan lödfinn och flux, och ytenergin hos substratet ökar när oxidet avlägsnas. Det praktiska resultatet är detsamma – lödfinn breder ut sig – men mekanismen är en annan.
Myt nummer ett: «flux förbättrar den elektriska ledningsförmågan». Helt fel. Flux är inte ledande och ingår inte i lödförbindelsen. Det är ett kemiskt rengöringsmedel som förbrukas i processen. Det som leder ström är den metalliska förbindelsen som fluxet möjliggjort.
Varför flux är nästan oumbärligt vid avlödning
Det här är den del som märks mest i det dagliga arbetet, och som motiverar att alltid ha flux tillgängligt – även om du löder sällan.
När du löder med tråd innehåller lödfinn redan flux i kärnan – rosinkärnan – och det fluxet frigörs precis där det behövs. Men vid avlödning tillför du ingen ny tråd: du smälter ett lödfinn som suttit på kortet i flera år, oxiderat utanpå och utan något aktivt flux kvar. Det gamla lödtinnet vill inte flyta, klumpar ihop sig, och desoldering braid suger helt enkelt inte upp det.
Lägg på lite flux och allt förändras: oxidet löses upp, det gamla lödtinnet börjar moja igen och följer med braiden eller punta. Det är därför de som reparerar dagligen förbrukar betydligt mer flux vid avlödning än vid lödning.
Värmeöverföringen: vad som faktiskt händer
Du kommer att läsa på många ställen att «flux fungerar som en termisk brygga mellan punta och solder joint». Det håller inte, och det är viktigt att veta – för missförståndet leder till att man använder verktyget fel.
Den termiska bryggan skapas av en droppe smält lödfinn, inte av flux. Det rekommenderas uttryckligen av tillverkare av professionella lödstationer: förtenna punta och bilda en lödtennbrygga mot juntan innan du värmer. Siffrorna förklarar varför:
| Medium mellan punta och solder joint | Värmeledningsförmåga |
|---|---|
| Luft (dvs. dålig kontakt) | 0,026 W/mK |
| Flytande flux (som vilket harts som helst) | i storleksordningen 0,1-0,2 W/mK |
| Smält lödfinn | ≈ 60 W/mK |
Lödfinn leder värme ungefär 2.300 gånger bättre än luft. Flux leder bara 4 till 8 gånger bättre. Det är alltså inte flux som bildar bryggan.
Flux hjälper ändå till med värmen, men på ett annat sätt – och det är väldokumenterat: oxid är ett värmeisolerande skikt. En punta som inte mojar eller är oxiderad överför värme mycket sämre. Flux är precis det som håller punta och solder joint rena från oxid, och som gör att lödtenn kan moja och bilda den brygga som faktiskt leder. Det är ett indirekt bidrag, men avgörande.
Nu när vi ändå pratar oxid: ta hand om din punta
Om du kommit så här långt är den praktiska slutsatsen uppenbar: en oxiderad punta saboterar ditt arbete. Det värsta är att symptomet är vilseledande – eftersom den inte värmer ordentligt skruvar du upp temperaturen, och ju högre temperatur, desto snabbare oxiderar punta. En ond cirkel som slutar med att punta hamnar i sopkorgen i förtid.
Tecknet är omöjligt att missa: punta slutar ta emot lödfinn. Den blanka silverglansen försvinner och ersätts av en matt, svartnad yta där lödfinn rullar ihop sig och inte fäster. När det hänt kan du inte längre bilda lödtennbryggan och värmeöverföringen är i stort sett borta.
- Mechanic MCN-8 spetsrenoveringspasta. För när punta redan är oxiderad och inte tar emot lödfinn. Med punta uppvärmd doppar du den kort i pastan: den avlägsnar ansamlad oxid och lämnar punta förtennад igen. Inga syror, så den skadar inte beläggningen. En av de där produkterna under femtiolappen som räddar spetsar till hundratals kronor.
- Rengöringsbas med bronssponge. För den dagliga rengöringen. Bronsspånen drar av gammalt lödfinn utan att plötsligt kyla ned punta, vilket är precis vad den gamla våta svampen gör: varje torkning är ett termiskt chock som gradvis spricker upp beläggningen. Det finns reservsponge när den blir mättad.
Och den viktigaste regeln, som inte kostar något: lämna alltid punta förtennад innan du stänger av. Det lödtennsskiktet hindrar kopparns från att oxidera medan den svalnar. Att stänga av med en ren, bar punta är det snabbaste sättet att förstöra den.
En annan användbar notering i samma anda: vid kontaktlödning är det kontaktarean som avgör, inte trycket. Tillverkare är tydliga – det finns ingen korrelation mellan att trycka hårdare och att värma bättre. Använd den största punta som ryms, inte den smalaste.
När flux inte räcker
Låt oss vara ärliga, för det här säger nästan ingen: om pads är kraftigt oxiderade hjälper inget flux. Industrin erkänner det själv: vid allvarlig oxidation fungerar inte ett nytt reflowförsök – man måste ta bort komponenten, konditionera pads och förtenna om. Flux är ett kemiskt hjälpmedel, inte ett mirakelmedel.
Typer av flux: lär dig läsa koden och du gör aldrig fel
Glöm marknadsföringen. Allt seriöst flux har en fyrteckens klassificering enligt standarden IPC J-STD-004, och den koden berättar det enda som verkligen spelar roll: om det måste rengöras eller inte.
Koden läses så här:
- Två bokstäver – vad det är gjort av: RO naturlig rosin · RE syntetisk harts · OR organiskt (de vattenlösliga) · IN oorganiskt (syror och salter; används inte i elektronik).
- En bokstav – aktivitetsnivå: L låg · M medel · H hög. Mäts i labb, deklareras inte på känn.
- En siffra – halogenider: 0 under 0,05 % · 1 över det.
Och här är den praktiska nyckeln som är värd hela artikeln:
Koden berättar om du måste rengöra:
- L0 och L1 → klarar testerna utan rengöring. Det är det vi kallar no-clean.
- M0 och M1 → godkända med eller utan rengöring, beroende på tillämpning.
- H0 och H1 → godkända endast efter rengöring. Inga undantag.
Observera att «no-clean» inte är en typ av flux, utan en konsekvens av aktivitetsnivån. Ett ROL0 är no-clean; ett ROH1 är det inte – trots att båda är rosinbaserade.
Och water-washable flux
OR-flux (water-soluble) innehåller organiska syror, fuktar utmärkt och är verkligt korrosivt: residuerna är aktiva och hygroskopiska. Det används i produktion eftersom kortet efteråt går igenom en tvättmaskin. Använder du ett sådant är tvätt inte frivilligt, och det ska göras så fort som möjligt.
Vilket av våra flux passar dig?
Den här tabellen har vi gjort med officiella datablad framför oss, inte med det som står på förpackningen. Där det inte finns något officiellt publicerat datablad säger vi det.
| Flux | Klassificering | Måste det rengöras? | Lödlegeringar | Idealisk användning |
|---|---|---|---|---|
| Amtech NC-559 (100 cc burk) | ROL0 · rosin | No-clean. Transparent och inert residue | Leaded solder och bismuth. Databladet listar inga SAC-legeringar | Det allroundflux för reparation med leaded solder. BGA-rework och microlödning |
| Amtech RMA-223 (100 cc burk) | ROL0 · måttligt aktiverad rosin | No-clean | Sn/Pb, bismuth och även SAC305 och övriga lead-free | Det enda i sortimentet som är kvalificerat för lead-free. Tjockare konsistens, håller komponenten på plats. Lämplig för reballing |
| Amtech LF-4300 (100 cc burk) | REL0 · syntetisk harts | Water-washable. Rengöring rekommenderas (ljummet avjoniserat vatten). Inte lämplig för högimpedanskretsar | Optimerad för lead-free (SAC305, Sn/Cu, Sn/Ag…) | Produktion och lead-free rework när kortet tvättas efteråt |
| Kingbo RMA-218 (100 g burk) | Inget officiellt datablad publicerat | Rengör för säkerhets skull | Inte publicerade | Det prisvärdare alternativet för BGA-rework. Populärt och användbart |
| Mechanic RMA-AV10 | Inget officiellt datablad publicerat | Rengör för säkerhets skull | Inte publicerade | Ingångsnivå för enstaka arbeten |
| Goot BS-10 | Oorganiskt (zink- och ammoniumklorid) | Obligatorisk och grundlig rengöring | Allmän lödning | Kablar och grova terminaler, plåt, tennbleck. Tillverkaren förbjuder användning på kretskort. |
Snabbversion för den som har bråttom: reparerar du med leaded solder, välj NC-559. Jobbar du med lead-free, välj RMA-223. Ska du tvätta kortet efteråt, välj LF-4300. Letar du efter lägsta pris, välj Kingbo. Och Goot BS-10 hör aldrig hemma på ett kretskort.
Om förfalskningar av Amtech
Amtech är ett av de mest förfalskade varumärkena i branschen, och det är värt att känna till. Inventec, som äger varumärket, har officiellt uttalat: «vi har aldrig sålt på Amazon, eBay eller Alibaba» och «vi har aldrig auktoriserat eller licensierat något företag att tillverka våra Amtech-flux». Våra burkar bär den fosforgröna etiketten med streckkod som är tillverkarens äkthetsstämpel.
Flux och solder paste är inte samma sak
Det här är en missuppfattning som dyker upp hela tiden, och den kostar pengar. Enligt standarden gäller:
- Flux är en kemisk produkt. Den innehåller inget metall och kan inte bilda en lödförbindelse på egen hand.
- Solder paste (eller lödtenn i pasta) är lödtennpulver blandat med flux. Den tillför metall.
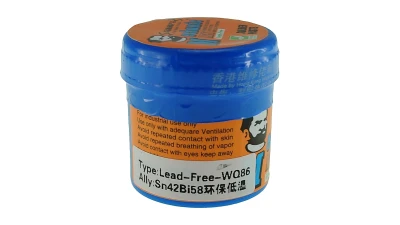
Om du behöver tillföra lödtenn vill du ha en pasta som Mechanic XG-50 (Sn63/Pb37), eller lead-free-alternativet Mechanic WQ86 med bismuth, som smälter vid lägre temperatur. Behöver du bara att det befintliga lödfinn ska flyta, räcker flux.
En sak att hålla koll på: inom VVS-branschen betyder «lödpasta» ett flux i pastaform utan metall. Inom elektronik innehåller «lödtenn i pasta» metall. Samma ord, helt olika saker.
Olika värmemetoder kräver olika approach
Att värma med en punta är inte samma sak som att värma med varmluft, och flux beter sig olika i varje fall.
- Kontakt (lödkolv). Ren ledning. Det effektivaste sättet om kontakten är god: förtenna punta, bilda en lödtennbrygga och använd den största punta som ryms.
- Varmluft. Konvektion: överför värme betydligt sämre än kontakt, och kräver därför högre temperatur och längre tid. Akta luftflödet – är det för högt lyfter komponenterna iväg så fort de lossar. Sänk flödet och välj munstycke efter komponentens storlek.
- Infraröd värme. Strålning, och här finns en fallgrop: IR värmer efter färg. Ett svart hölje absorberar mycket mer än ett blankt metallben. Det är därför industrin landade i att kombinera IR med varmluft i ugnar, för att jämna ut uppvärmningen.
- Underhettare. Det mest underskattade tillbehöret. Att värma kortet underifrån till 100-150 grados C i ett par minuter minskar termisk chock, hindrar kortet från att böja sig, och låter verktyget ovanifrån bara ge den sista knuffen. För BGA-arbete är det inte en lyx, det är standardproceduren.
- Reflowugn. Fullständig och kontrollerad temperaturprofil, för produktion.
En sak att ha i minnet: flux töms av tid lika mycket som av temperatur. Det finns ingen magisk gräns – det handlar om kinetik. Håller du på för länge tappar fluxet aktivitet och lämnar ett mörkt, förkolnat residue som är mycket svårare att ta bort än det normala bärnstensfärgade. Snabbt och beslutsamt vinner alltid.
Skydda grannkomponenterna från värmen
När du riktar varmluft mot ett område värms allt runtomkring upp också. Två material för att undvika skador – och de gör olika saker:
- Kapton-tejp (polyimid). Det är ett isolerande och fysiskt skyddande skikt. Här kommer den viktiga uppgiften som förklaras fel nästan överallt: tejpen klarar 260 grados C kontinuerligt, inte 400 grados C. Det nakna polyimidfilmet klarar 400 grados C, men bara kortvarigt; den verkliga begränsningen sätts av silikonadhesivet. Eftersom en varmluftspistol arbetar över den gränsen ska du inte lägga tejpen direkt i luftströmmen. Vi har den i 10, 20, 30, 50 och 100 mm bredd.
- Aluminiumtejp. Den här är ett verkligt reflektormaterial: polerad aluminium har en emissivitet på 0,03–0,05, vilket innebär att den reflekterar ungefär 97 % av den instrålande värmeenergin. Mot strålningsvärme är den oslagbar.
Låt ingen sälja in att det ena är «bättre» än det andra: Kapton isolerar och skyddar mot kontaktvärme, aluminium reflekterar strålning. Mot konvektionsvärme från varmluft är aluminiumets fördel mer tveksam – det leder dessutom värmen sidledes mycket effektivt.
Reballing: här gör flux tre saker samtidigt
Vid reballing är flux inget tillbehör – det är en del av proceduren. Det fyller tre funktioner på en gång: rengör oxid från de nyscrapade pads och från lödkulorna, håller dem fysiskt på plats medan du monterar (det är därför man vill ha ett tacky flux, dvs. klibbigt), och skyddar under reflow.
Det är också det bästa motexemplet mot «mer är bättre»: för lite flux och kulorna fäster inte; för mycket och de flyter upp, dras mot varandra och hamnar utanför pads. Tunt och jämnt lager gäller.
Myter och legender
- «Flux förbättrar ledningsförmågan.» Falskt, som vi redan gått igenom. Det är varken ledande eller en del av lödförbindelsen.
- «No-clean behöver aldrig rengöras.» Det behöver nyanseras. Vad testet garanterar är att det inte krävs rengöring under normala förhållanden. Men rengöring behövs ändå: innan skyddslacks påföring, i kretsar med hög impedans, vid radiofrekvens och vid höga spänningar. En fin detalj: no-clean residue är bara ofarligt om fluxet nått sin fulla aktiveringstemperatur – vid manuell lödning och under låga komponenter kan outnyttjat flux sitta kvar och vara aktivt.
- «Ju mer flux, desto bättre.» Falskt. Överskott kokar, stänker, skapar lödkulor och bryggor, ger hålrum i solder joint och lämnar residue innestengt under komponenten.
- «Flux fräter sönder kortet.» Det beror på typen. Ett RO/RE med låg aktivitet angriper inte koppar; ett water-washable eller oorganiskt gör det – och det är just därför de kräver rengöring.
- «VVS-flux fungerar lika bra.» Nej, och det är ett av de dyraste misstagen. Det innehåller zink- och ammoniumklorid: fräter sönder tunna spår, lämnar ledande residue och kan inte neutraliseras helt med tvätt. Det är precis vad Goot BS-10 är – och därför förbjuder tillverkaren det på kretskort.
- «Flux har inget bäst-före-datum.» Jo, det har det. Tillverkare uppger hållbarhet på ett till fem år beroende på produkt. Det blir inte farligt – det förlorar lösningsmedel och aktivitet, fuktar sämre och lämnar mer residue. Förvara sprutorna stående med spetsen nedåt.
- «Med rosinkärnelödfinn behövs inget extra flux.» Stämmer bara vid enkel lödning på rena ytor. Fluxet i tråden förbrukas vid första kontakten. Vid avlödning tillförs ingen ny tråd – och därmed inget nytt flux. Där behövs alltid extra flux.
- «Det farliga med röken är blyhalten.» Falskt – och tvärtom mot vad de flesta tror. Bly kokar vid ungefär 1.750 °C och förångas inte vid lödningstemperaturer. Det vita röken är rosin, och det är den verkliga hälsorisken.
Rengöring och säkerhet
För rengöring: IPA (isopropylalkohol) 90-99 % med en antistatisk borste. Apotekets IPA på 70 % duger inte: de 30 % vattnet torkar långsamt, lämnar fläckar och kvar fukt under komponenter, och löser rosin sämre. Vi har dispenserflaskor med pumpfunktion som förhindrar att kortet dränks. Torka alltid bort det lösta residuet med rent absorberande material – låter du det torka på plats lägger det sig igen.
Om röken – ett tydligt besked. Rosinrök är erkänd som orsak till yrkesastma; den brittiska arbetsmiljömyndigheten listar den bland landets främsta orsaker och sätter ett exponeringsgränsvärde på 0,05 mg/m³ under en 8-timmarsarbetsdag. Det är inte överdrift – det är ett faktablad om yrkesrisk.
Åtgärder som faktiskt fungerar, i den här ordningen:
- Utsugning vid källan. Det är det enda som verkligen löser problemet: fånga röken där den uppstår, några centimeter från punta, innan den når ansiktet. Den enkla och prisvärda lösningen är ett rökabsorberingsgaller: lägg det framför dig, arbeta ovanpå det, och röken dras bakåt i stället för upp mot ansiktet. Kom ihåg att byta filter när det är mättat – ett igensatt filter filtrerar inget, det låter bara som att det gör det.
- Luta dig inte in över röken. Det låter självklart, men alla gör det: när man tittar noga hamnar ansiktet rakt i rökmolnet. Håll kortet lite i vinkel, använd lup, men arbeta inte inne i röken.
- Värm inte mer än nödvändigt. Högre temperatur ger mer nedbrytning av flux och mer rök. Här sluts cirkeln i den här artikeln: med bra flux och en välförtennад punta behöver du lägre temperatur – och andas in mindre rök.
Två saker till: en vanlig skrivbordsfläkt hjälper inte – den sprider föroreningarna runt i lokalen i stället för att fånga dem – och att byta till lead-free lödning eliminerar inte risken, eftersom fluxet är detsamma eller till och med mer aktivt.
Hur man applicerar flux
- Lite och på rätt ställe. En tunn linje längs benen eller ett jämnt lager över pads. Rinner det ut, är det för mycket.
- Med rätt verktyg: sprutan för precision, penseln för att sprida ut över ett område, och den semiautomatic dispensern för volymsarbete.
- Värm snabbt. Flux fungerar när det är färskt; väntar du för länge avdunstar lösningsmedlet.
- Snabbt och beslutsamt. En kort och effektiv kontakt är bättre än att hålla på länge: mer tid vid värme tömmer fluxet och förkolnar residuet.
- Rengör om det krävs, utifrån klassificeringen vi gick igenom ovan.
Du hittar allt du behöver under lödtillbehör, och saknar du verktyget hittar du det under lödstationer.
Om du tar med dig en enda sak från den här artikeln, låt det vara denna: flux är inget trick, det är grundläggande kemi för lödning. Utan det försöker du fästa metall mot oxid, och det fungerar inte oavsett hur högt du skruvar temperaturen. Faktum är att höja temperaturen ofta är precis det motsatta av vad som behövs.